
Статьи
Введение
В современном машиностроении качество сборки напрямую зависит от геометрической точности сопрягаемых поверхностей. Отверстия — самый распространённый конструктивный элемент в деталях машин. Однако получить отверстие с заданным квалитетом точности (IT) и низкой шероховатостью за один проход инструмента невозможно. Технологический процесс обработки точных цилиндрических отверстий строится на принципе последовательного повышения качества поверхности, где каждый последующий инструмент снимает оставленный предыдущим «черновой» рельеф.
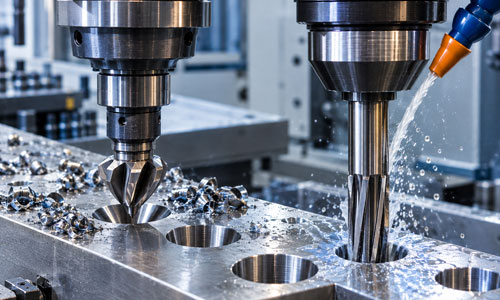
Классическая цепочка операций включает три этапа: сверление (черновая обработка), зенкерование (получистовая или чистовая для средних допусков) и развёртывание (финишная). Понимание физики резания, правильных режимов и расчётных припусков на каждом из этих этапов позволяет избежать брака, увода оси отверстия и преждевременного износа дорогостоящего инструмента.
Хотите узнать стоимость сверления, зенкерования или развёртывания отверстий?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Этап 1. Сверление: создание чернового контура
Сверление отверстий — это начальная операция получения отверстия в сплошном материале. Главная задача этого этапа — не точность диаметра, а позиционирование центра будущего отверстия и удаление основного объёма металла.
Точность и ограничения
Результатом сверления обычно является отверстие 12–14-го квалитета точности при шероховатости поверхности Ra 6,3–12,5 мкм. Достижение более высоких показателей ограничено конструкцией самого сверла:
- Увод оси. Из-за наличия поперечной режущей кромки (перемычки) возникают значительные осевые силы. Если деталь плохо закреплена или сверло имеет неравномерную заточку, инструмент начинает «гулять», отклоняясь от разметки.
- Разбивка. Диаметр полученного отверстия почти всегда больше номинального диаметра сверла на 0,02–0,1 мм из-за вибрации и упругих деформаций системы СПИД (Станок — Приспособление — Инструмент — Деталь).
- Огранка. При выходе из сквозного отверстия спиральные канавки сверла оставляют следы, искажающие геометрию цилиндра.
Технология и правила работы
Процесс начинается с разметки. Центр накернивается под углом, близким к углу при вершине сверла (обычно 118° или 135°). Для исключения смещения рекомендуется предварительная засверловка пилотным отверстием диаметром 2–5 мм. Это снимает нагрузку с поперечной кромки основного сверла.
При глубоком сверлении (глубина превышает диаметр в 5 и более раз) критически важно управление стружкой. Накопление сливной стружки в канавках приводит к заклиниванию инструмента и его поломке. Применяются циклы прерывистого сверления (G83 на станках с ЧПУ): рабочий ход сменяется быстрым отводом для ломки и удаления стружки. Обязательно использование смазочно-охлаждающих жидкостей (СОЖ): эмульсий для сталей, керосиновых смесей для алюминия и чугуна. СОЖ здесь работает не столько на охлаждение, сколько на вымывание стружки из зоны резания.
Типичные ошибки
Использование тупого сверла ведёт к наклёпу поверхностного слоя металла. Несимметричная заточка режущих кромок гарантированно даёт овальное отверстие и колоссальный увод оси.
Этап 2. Зенкерование: калибровка формы и подготовка базы
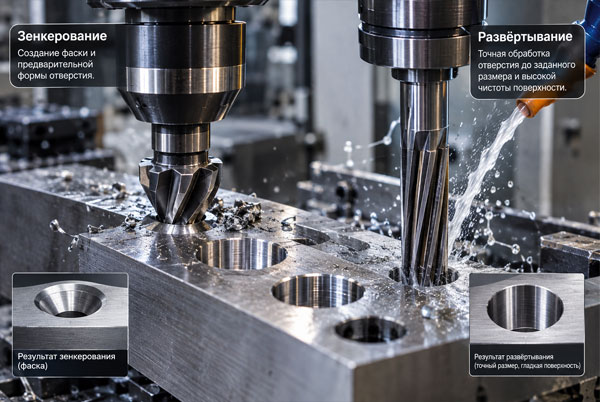
Зенкерование часто ошибочно путают со снятием фасок (зенкованием). В классической схеме механической обработки зенкер — это многолезвийный инструмент (от 3 до 8 зубьев), предназначенный для исправления геометрии после сверления.
Зачем нужен этот этап?
Если требуется точность выше 14-го квалитета, но развёртывание экономически нецелесообразно или материал слишком вязкий для чистого прохода развёрткой, вводят зенкерование. Оно повышает точность до IT9–IT11 (Ra 3,2–6,3 мкм). Зенкер жёстче сверла, он центрируется по уже существующему отверстию своими направляющими ленточками, срезает гребешки неровностей и формирует идеальную цилиндрическую поверхность, задавая равномерный припуск под финиш.
Расчёт припуска
Припуск под зенкерование назначается на сторону (радиально). Он зависит от диаметра отверстия и материала заготовки:
- Для диаметров до 25 мм: 0,5–1,0 мм на сторону.
- Для диаметров 25–50 мм: 1,0–1,5 мм на сторону.
- После литья или горячей штамповки (обработка по корке): до 2,0–3,0 мм на сторону.
Особенности процесса
Подача при зенкеровании в 2,5–3 раза выше, чем при сверлении аналогичного диаметра, так как толщина срезаемого слоя распределяется между большим количеством зубьев. Скорость резания твердосплавными зенкерами может быть в 2–3 раза выше, чем быстрорежущими, однако при работе по литейной корке скорость необходимо снижать на 20–30% во избежание выкрашивания пластин.
Для глухих отверстий используют зенкеры с винтовыми канавками левого направления, чтобы вытягивать стружку вверх, предотвращая её уплотнение на дне.
Этап 3. Развёртывание: достижение микронной точности
Развёртывание — финальная, чистовая операция. Развёртка — инструмент с огромным количеством режущих кромок (от 6 до 16). Толщина снимаемой стружки ничтожна, поэтому работа ведётся на низких скоростях с высокими подачами.
Назначение
Доведение отверстия до окончательного размера с точностью 6–9-го квалитета (для прецизионных посадок подшипников качения, плунжерных пар топливной аппаратуры, гидроцилиндров). Шероховатость падает до Ra 1,25–2,5 мкм. Развёртка не исправляет положение оси отверстия — она лишь следует по траектории, заданной предыдущей обработкой. Поэтому требование № 1: сверление, зенкерование и развёртывание должны выполняться за одну установку детали без переустанова.
Классификация и выбор припусков
Развёртки делятся на ручные (с квадратом под вороток) и машинные. Машинные бывают:
- Черновые. Имеют ступенчатую схему резания (зубья разной высоты). Они снимают основную часть финишного припуска.
- Чистовые. Все зубья одной высоты, обеспечивают финальный размер.
Припуски под развёртывание строго регламентированы. Превышение припуска приведёт к поломке слабых режущих кромок или забиванию канавок, недостаток — к появлению вибрационных следов («дроблению») на поверхности:
- Диаметры 5–10 мм: черновая — 0,15–0,25 мм; чистовая — 0,05–0,10 мм на сторону.
- Диаметры 10–20 мм: черновая — 0,20–0,35 мм; чистовая — 0,08–0,15 мм на сторону.
- Диаметры свыше 30 мм: черновая — до 0,4–0,5 мм; чистовая — 0,15–0,25 мм на сторону.
Режимы и тонкости
Скорость резания при развёртывании стали составляет всего 6–16 м/мин. Подача берётся максимально возможная для данного диаметра (до 2 мм/об), так как большая подача обеспечивает непрерывность резания каждым последующим зубом и предотвращает их трение об уже обработанную поверхность. Обязательна обильная подача СОЖ (часто сульфофрезола или масляных СОЖ), которая служит не только для охлаждения, но и для создания гидродинамического клина, облегчающего сход тончайшей стружки.
Контроль качества и метрология
Контроль параметров осуществляется дифференцированно:
- После сверления. Проверяется только межцентровое расстояние штангенциркулем или нутромером грубо (±0,1 мм).
- После зенкерования. Замер индикаторным нутромером для проверки биения и соответствия поля допуска H11.
- После развёртывания. В единичном производстве используется рычажный микрометрический нутромер с точностью до 0,01 мм или пневматические длинномеры. В серийном и массовом производстве контроль переходит на автоматизированные скалки и предельные калибры-пробки (проходной ПР и непроходной НЕ).
Материалы инструментов и современные тенденции
Выбор материала оснастки диктует экономику производства:
- HSS (Р6М5). Универсальность, низкая стоимость, хорошая шлифуемость переточки. Подходит для малых серий и ручной дрели.
- Твердосплавные монолитные (ВК8, Т15К6). Работа на запредельных скоростях, обработка закалённых сталей. Требуют идеальной виброустойчивости станка.
- Сборные со сменными пластинами. Экономическая эффективность в крупносерийном производстве. Замена пластины занимает секунды, геометрия остаётся неизменной на протяжении всей серии.
Современный тренд в металлообработке — сокращение этой трёхступенчатой цепочки. Применение высокопроизводительных свёрл глубокого сверления с внутренним подводом СОЖ под давлением 80–100 бар позволяет получать отверстия IT9 прямо после сверления, полностью исключая необходимость зенкерования и сокращая парк необходимой оснастки.
Заключение
Сверление, зенкерование и развёртывание — это не просто последовательность действий, а строгая иерархия допусков. Игнорирование правил назначения припусков неизбежно ведёт либо к браку (при завышенном припуске на развёртку), либо к неоправданному удорожанию детали (при заниженном припуске, когда развёртка не способна сгладить огрехи предыдущего этапа). Мастерство технолога заключается в поиске баланса: там, где достаточно одного точного сверления, нет смысла запускать станок на часы дополнительной обработки, но там, где речь идёт о посадке шпиндельного подшипника, компромиссы в выборе припусков недопустимы. Соблюдение температурного режима через СОЖ, жёсткое базирование и выполнение всех переходов за один установ остаются тремя китами, на которых держится производство высокоточных деталей в России и мире.
24.09.2026


