
Статьи
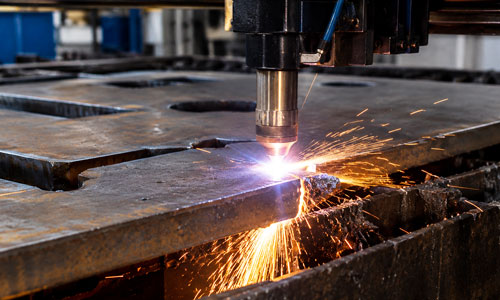
Плазменная резка за последние пять лет окончательно утвердилась как промышленный стандарт для раскроя токопроводящих металлов. Если лазер доминирует в сегменте тонколистового проката (до 3–5 мм), а газокислородная резка остается королем толщин свыше 100–150 мм, то плазма безраздельно властвует в самом массовом диапазоне — от 6 до 60 миллиметров. Посмотреть, кто выполняет плазменную резку металла, можно в каталоге портала. Однако доступность технологии обманчива. Ошибочно полагать, что для получения качественного реза достаточно просто нажать кнопку на источнике. Плазменная дуга — это сложнейший физико-химический процесс, где плотность энергии достигает 10–15 кВт на квадратный сантиметр. Ошибка в выборе газа или занижение скорости на 10% приводит не просто к некрасивой кромке, а к двойному дугообразованию, которое за секунды уничтожает дорогостоящие расходники и портит заготовку. В этом руководстве мы разберем три кита плазменной резки — ток, газ и толщину — и научимся выстраивать из них рабочую технологическую цепочку.
Требуется плазменная резка металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Физика процесса: дуга, завихрение и вынос расплава
В отличие от газокислородной резки, где металл выгорает в струе кислорода, плазма плавит металл в узкой зоне, а кинетическая энергия газовой струи выбрасывает расплав из полости реза. Испарение здесь вторично — основной съём идёт в жидкой фазе, и именно поэтому на нижней кромке образуется грат.
Ионизация: Сжатый газ (воздух, азот, кислород) проходит через электрическую дугу между электродом и соплом. Температура газа мгновенно взлетает до 20 000–30 000 °C. Сжатие: Завихритель внутри плазмотрона закручивает поток, сжимая дугу в узкий шнур. Плотность энергии возрастает в десятки раз. Прорезание: Плазменная струя со скоростью 500–1500 м/с пробивает металл насквозь, а кинетическая энергия потока выбрасывает расплав из нижней части реза. Именно поэтому плазма способна резать нержавеющую сталь и алюминий, которые газокислородный резак просто не возьмёт: на поверхности мгновенно образуется тугоплавкая оксидная плёнка — Cr₂O₃ с температурой плавления около 2400 °C и Al₂O₃ около 2050 °C, — и кислород не доходит до металла. Плазма снимает оксид механически, поэтому ей всё равно, что резать. Для сравнения — лазерная резка даёт более узкий рез и точность ±0,1 мм, но уступает по толщине. Такие материалы берут гидроабразивной резкой — она холодная, но втрое медленнее.

Параметр №1: Сила тока и толщина металла
Ток — это главный рычаг управления мощностью. Единого линейного коэффициента нет: зависимость нелинейная. Ориентир для воздушно-плазменной резки — 5–7 ампер на миллиметр на чистовых режимах и 3–4 на максимальных. Для листа 10 мм это 60–70 А чистового тока, для 20 мм — 120–140 А. Точные значения берут из карты резки источника.
Важно различать два понятия:
Максимальная (пробивная) толщина: То, что пишет производитель в паспорте. На этом токе металл будет прорезан насквозь, но рез будет идти с сильным наклоном (конусностью), наплывами шлака снизу и потребует часа работы УШМ.
Чистовая (качественная) толщина: Тот предел, на котором кромка остается перпендикулярной, а грат (налипший шлак) легко сбивается перчаткой. Чистовая толщина всегда на 30–40% меньше паспортной.
Ориентировочная матрица режимов для углеродистой стали (воздушно-плазменная резка):
| Сила тока (А) | Чистовая толщина (мм) | Макс. толщина (мм) | Скорость (мм/мин) | Диаметр сопла (мм) |
|---|---|---|---|---|
| 40–45 | 4–5 | 8–10 | 3000–4000 | 0,9–1,0 |
| 60–70 | 8–10 | 16–20 | 2000–2500 | 1,1–1,2 |
| 100–120 | 15–20 | 30–35 | 1200–1500 | 1,4–1,6 |
| 160–200 | 25–30 | 45–50 | 600–800 | 1,8–2,0 |
| 300+ | 40–50 | 80–100 | 200–400 | 2,5–3,0 |
Нюансы материалов:
Нержавеющая сталь: Обладает низкой теплопроводностью по сравнению с углеродистой сталью, но при этом отражает больше энергии. Для сохранения качества кромки ток нужно повышать на 15–20% относительно стали, либо снижать скорость резки.
Алюминий: Главный враг плазмореза. Его теплопроводность в 5 раз выше, чем у стали. Тепло моментально уходит в массив листа. Чтобы прорезать 20 мм алюминия, потребуется ток, рассчитанный на 30 мм стали. Кроме того, на алюминии образуется тугоплавкая оксидная пленка (температура плавления оксида — около 2050 °C против 660 °C у чистого металла), которую плазма должна буквально пробивать.
Параметр №2: Плазмообразующий газ — химия процесса
Выбор газа определяет не только чистоту кромки, но и экономику производства. Неправильный газ может увеличить себестоимость детали на 20% за счет ускоренного износа электродов.
Сжатый воздух (универсальный солдат)
Самый дешевый и распространенный вариант. Подходит для 80% задач по черному металлу до 40–50 мм — в том числе для раскроя, который потом уходит на гибку листового металла.
Плюсы: Бесплатно (нужен только компрессор), режет и сталь, и нержавейку, и алюминий.
Минусы: Содержит влагу и масло. Если в пневмолинии нет циклонного сепаратора и фильтра-осушителя, ресурс сопла и электрода сокращается вдвое. На кромке образуется темная окалина, которую легко удалить.
Кислород (скорость и чистота для стали)
Применяется исключительно для углеродистых и низколегированных сталей. Кислород вступает в экзотермическую реакцию с железом, выделяя дополнительную тепловую энергию. На этом же принципе построена газовая (кислородная) резка — она медленнее, но берёт толщины, недоступные плазме.
Плюсы: Скорость резки возрастает на 20–30% по сравнению с воздухом. Кромка получается светлой, с минимальным количеством шлака, часто под сварку без зачистки.
Минусы: Категорически запрещен для нержавейки (вызывает немедленное окисление и потерю антикоррозийных свойств) и алюминия (металл вспыхивает). Расходники в кислороде горят быстрее.
Азот (качество для нержавейки и алюминия)
Инертный газ, который не вступает в реакцию с металлом.
Плюсы: Идеален для высококачественной резки нержавеющих сталей и цветных металлов. Предотвращает окисление: кромка остаётся светлой, без оксидной плёнки. Обратная сторона — на титане и некоторых сталях азот при высоких температурах дуги может давать нитридный слой на кромке, который учитывают при сварке.
Минусы: Скорость резки ниже, чем на кислороде. Требует баллонов или генератора азота, что удорожает процесс.
Аргоно-водородные смеси (для толстого алюминия и меди)
Используются в тяжелой промышленности для толщин свыше 40–50 мм. Водород резко повышает температуру плазмы и теплопроводность, а аргон стабилизирует дугу. Смесь 65% аргона и 35% водорода позволяет прорезать 100 мм алюминия с качеством, близким к лазерному.
Параметр №3: Геометрия реза — скорость, зазор и конусность
Даже при идеальном токе и газе рез может быть испорчен неправильной механикой.
Скорость перемещения плазмотрона
Это самый чувствительный параметр.
Слишком медленно: Дуга расширяется книзу. Верхняя кромка оплавляется, образуется широкая зона термического влияния (ЗТВ), а снизу налипает толстый слой грата. Расход газа растет.
Слишком быстро: Плазменная струя не успевает пробить толщину. Рез получается волнистым, нижняя кромка отстает от верхней (образуется так называемый «запил»), дуга начинает блуждать.
Признак идеала: Искры и расплав вылетают из-под листа строго вертикально вниз или под небольшим углом назад. Если искры летят вперед — вы едете слишком медленно.
Зазор (высота резака)
Оптимальное расстояние от среза сопла до металла — 1.5–4 мм для ручных резаков и 2–8 мм для механизированных станков с ЧПУ. Если опустить резак слишком низко, сопло коснется брызг расплава и сгорит (произойдет двойной дугообразный разряд на сопло). Если поднять слишком высоко, дуга растянется, плотность энергии упадет, рез расширится, а электрод начнет выгорать неравномерно (возникнет эффект «износа в виде песочных часов»).
Конусность реза
Плазменный рез никогда не бывает идеально перпендикулярным. Струя входит в металл шире, чем выходит. Стандартная конусность составляет 1–3 градуса. Для обычного раскроя корпусных деталей это не критично. Для деталей с болтовыми соединениями или плотной подгонкой (например, фланцы) конусность нужно компенсировать в CAM-программе, наклоняя плазмотрон на 1–2 градуса в сторону, противоположную направлению движения.

Практический алгоритм настройки режима (Check-list)
Если вам нужно настроить резку новой партии металла, не пытайтесь угадать параметры. Действуйте по шагам:
- Определите материал и толщину. Если это сталь 12 мм — ваш базовый ток 100–120 А.
- Выберите газ. Если это черная сталь для строительных конструкций — включайте воздух. Если нержавейка 8 мм для пищевого бака — готовьте азот.
- Подберите расходники. Никогда не работайте на токе 120 А с соплом, номинал которого 60 А. Сопло сгорит за 10 минут. Берите комплект с запасом 10–15% (для 120 А ставьте сопло на 140 А).
- Выставьте давление. Для воздуха стандарт — 5.5–6.0 бар. Недостаток давления приведет к тому, что расплав не будет выдуваться, и рез «захлебнется» в собственной ванне.
- Сделайте пробный рез. Начните со скорости, рекомендованной производителем источника (карты резки). Если после раскроя заготовку ждёт фигурная резка труб или мехобработка, требования к кромке задают от следующей операции, а не от паспорта станка.
- Оцените результат. Посмотрите на обратную сторону детали. Если там висит «борода» из шлака — прибавьте скорость на 5–10%. Если низ реза не соединился с верхом — убавьте скорость. Если кромка сильно пожелтела (на азоте) или покрыта твердой окалиной (на воздухе) — проверьте чистоту газа и состояние фильтров.
Экономика процесса: как не разориться на расходниках
Сопло и электрод — это расходные материалы, которые составляют до 60% себестоимости погонного метра реза.
Двойная дуга (Double Arcing) — главный убийца бюджета. Возникает при касании соплом металла или слишком низком зазоре. Ток начинает идти не через дугу, а через корпус сопла. Сопло сгорает за один удар.
Высота в конце реза. На многих станках с ЧПУ при завершении контура резак резко опускается к металлу, чтобы «поставить точку». Это выжигает электрод. Настройте в контроллере функцию «высота выключения» (IHS/OH) — резак должен приподниматься на 15–20 мм перед отключением дуги.
Влага. Один вдох компрессора с каплей воды убивает электрод. Белый налет на электроде — первый признак того, что ваш осушитель не справляется.
Если нужен не режим, а готовая деталь — раскрой по чертежу выполняют исполнители портала. Плазменная резка — это не искусство, а строгая дисциплина цифр. Как только вы перестаете «чувствовать» металл и начинаете опираться на ток, давление и скорость, процент брака падает до нуля, а ресурс комплекта сопло-электрод вырастает до паспортных 2–3 часов чистой работы. Соблюдайте режимы, и плазма ответит вам идеальной геометрией и предсказуемой себестоимостью.
28.10.2026


